博立 专注视觉流体
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
Site Search
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
点胶只是前半程,胶点得再准,固不住也白费。很多工厂把固化当成”点完再说”的下一道工序,结果出现蹭花、移位、固化不透等问题——其实固化方式在点胶方案设计阶段就要一起定。
UV 固化靠特定波长的光照触发,速度通常较快,适合 UV 胶,但要求胶层能被光照射到,遮挡部位照不到就固不透。
热固化靠温度与时间来触发,适合环氧、硅胶等,对形状遮挡不敏感,但耗时相对长,还要考虑工件能否耐温。
具体采用哪种,取决于胶水本身的固化机理,而不是工厂想快就快。
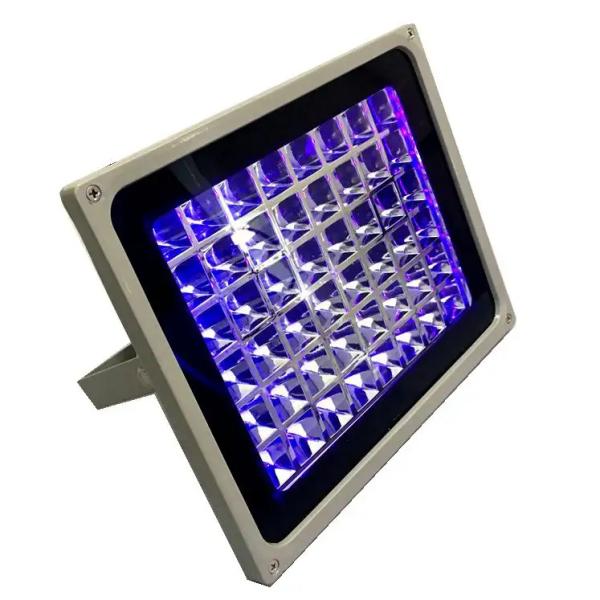
最容易卡产能的地方在这里:点胶机出活快,固化跟不上,中间就堆料;反过来固化能力富余,点胶又成了瓶颈。常见做法是在线式衔接——点胶后立即进入固化段,靠输送速度匹配两者节奏;或离线式固化——先暂存一批,再整批进炉,适合节拍要求不高的场景。选哪种要看产量与场地。
First,未固化前不能碰。胶没定型就搬运、堆叠,轻则蹭花,重则移位报废,所以取放与暂存方式要提前设计。
Second,暂存要留间距,工件之间不能相互接触。
Third,胶层厚度要匹配固化能力,一次性堆太厚容易出现表面干了里面不干的情况。
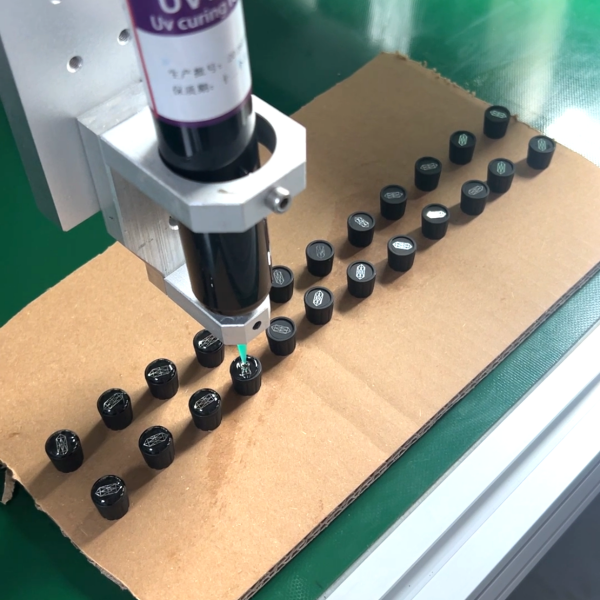
博立的价值在把前半程做稳并留出衔接余量:设备支持多程序存储,可按不同胶种的固化要求分别保存参数模板;节拍与上下料方式可在免费打样阶段一并验证,联系博立:13352947677,工程师帮你规划。