博立 专注视觉流体
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
Site Search
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
客户问得最多的不是”精度多少”,而是“这台视觉点胶机一天能出多少”。产能不是拍脑袋给的数,它由单件节拍决定:节拍越短,单位时间产量越高。把节拍拆开看,才能知道瓶颈在哪、钱该花在提速还是加设备上。下面用博立视觉点胶机的实际结构,讲清节拍构成和核算方法。
单件节拍等于上料定位、视觉采集、运动走位、出胶施胶四段时间之和(若含在线固化还要再加固化等待)。博立视觉点胶机上料后,海康相机完成特征采集与定位,雷赛伺服带动丝杆按规划轨迹运动,XY 速度可达每秒八百毫米,最后由阀体完成出胶。每一段都能成为瓶颈:视觉相机像素越高、采集越稳,但高像素相对五百万像素采集时间略长;行程越大,走位时间越长。
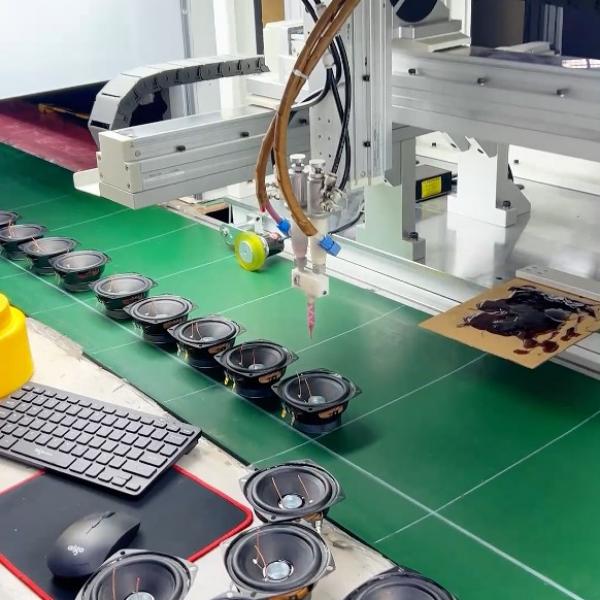
第一是行程:博立 BL-SS331 行程三百乘三百毫米,走位短;BL-QB931 行程九百乘三百毫米,长行程件走位时间明显更多。
第二是相机配置:500w、1200w、2000w像素对应不同采集与处理节奏。
第三是阀体类型:气动喷射阀、压电阀属非接触高速出胶,节奏快于接触式针阀;螺杆阀在严格计量时节拍更稳但未必最快。
第四是轨迹复杂度,圆弧、填充比单点更费时。
博立跟随式方案重复定位精度约±0.3mm,大理石平台方案可达±0.05mm,选哪类要看精度与速度怎么权衡。
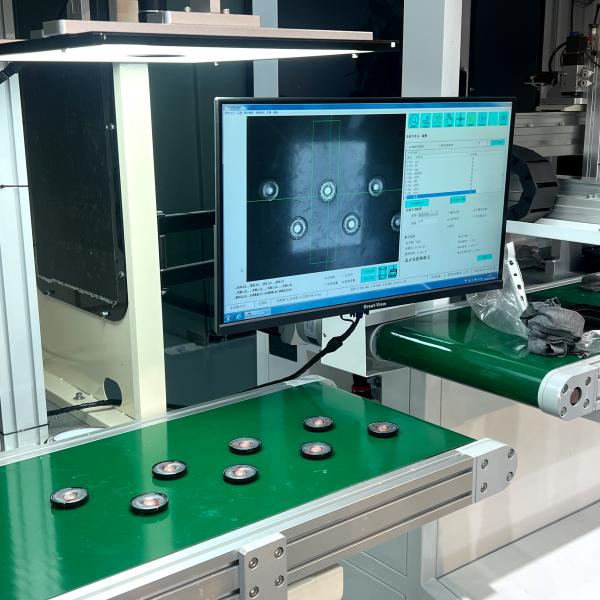
提速先看轨迹:合并相近点、减少空走、优化进出胶顺序,往往比换设备见效快。阀体上,非接触喷射阀适合高速连续施胶;多工位或带 R 轴的机型把上下料与施胶重叠,减少等待;随线全景方案让视觉不停车连续定位,进一步压停顿。博立工程师做打样时会实测节拍,给出单件时间和瓶颈段,帮用户判断该优化程序还是上升级机型。
以某产品单件综合节拍约八秒为例,理论每小时约四百五十件;再扣掉上下料与良率,有效产能以打样实测为准。注意这个数是示例,不是某机型承诺值——不同工件、胶水、轨迹差异很大。最稳妥的做法是带真实样品到博立免费打样,拿到实测节拍后再算产能和所需设备台数,避免按经验估错导致产线卡脖子。
视觉点胶机产能由单件节拍决定,节拍是上料、视觉、运动、出胶四段之和,瓶颈可能在任一环节;提速先看轨迹优化,再看阀体与工位配置。准确产能必须靠博立免费打样实测节拍来算。需要产能评估与样机测试,请联系博立:13352947677。