 博立自动化专注视觉点胶机_源头工厂
博立 专注视觉流体
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
全站搜索
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
评价一台视觉点胶机,不能只看它一天点了多少件。产量高不代表效率高——可能背后藏着大量等待、换线和返工。设备综合效率 OEE 用可用率、性能、良率三者相乘,能更真实地反映设备贡献。本文说明 OEE 怎么算,以及从哪几个方向系统提升。
OEE 等于可用率乘以性能再乘以良率,是一个乘积指标。任何一个环节短板都会成倍拉低结果,因此它比单一产量更能暴露隐性损失。对管理者来说,OEE 的价值在于把”为什么没达到预期”拆成可定位的三块,而不是笼统归咎于”设备慢”。把OEE拆开看,哪一块最低就先补哪一块,改善才有的放矢。
可用率是在计划开机时间内,扣除故障、换线、待料等停机后的比例。提升关键是减少非计划停机:博立自动化有限公司设备稳定性与不限次远程维护有助于缩短故障处理时间,而标准化换线流程能压低换型停机。统计可用率时建议把换线时间单独列项,否则会被平均进待料,掩盖真正的瓶颈。
性能是实际节拍与理论节拍之比,受空走、减速、小停顿影响。很多效率损失来自轨迹不优和频繁加减速,运动控制优化与走胶顺序规划能明显提升性能。把不必要的抬笔和折返去掉,单件时间就会下来。小停顿看似只有几秒,累积到一班就是可观的产能损失,值得用日志逐段排查。
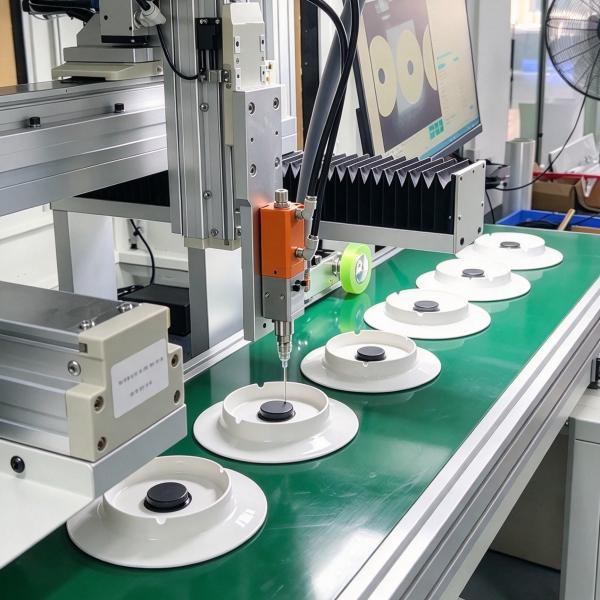
良率是一次合格点数除以总点数,与出胶一致性和视觉定位直接相关。计量校验能及时发现出胶漂移,换线与程序防错能拦住用错参数,这两件事做好了,返工和补点会显著减少。把不良按类型归类,能区分是设备问题还是来料问题,避免盲目调机浪费时间。
缩短换线时间靠快速装夹与程序调用,降低故障靠预测性维护与远程支持,提高良率靠闭环控制加计量校验。三者协同,OEE 才会实在地涨上去。博立提供不限次远程售后与培训,可协助客户搭建效率看板,把可用率、性能、良率分开盯。看板的价值在于让三线趋势同时可见,谁掉队一目了然。
视觉点胶机的设备稼动率与OEE用可用率、性能、良率三者相乘衡量综合效率,比单看产量更能暴露隐性损失。需要搭建效率看板,可联系13352947677,获取不限次远程售后与现场打样支持。