 博立自动化专注视觉点胶机_源头工厂
博立 专注视觉流体
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
全站搜索
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
量产过程中,点胶不良几乎难以完全避免,常见表现包括偏位、断胶、溢胶、拉丝与胶形不均。这些问题背后通常不是单一原因,而是定位、阀体、参数或胶料状态叠加的结果。建立系统化的分析思路,才能在产线上快速定位根因、减少停线损失,而不是凭经验来回试错。
偏位指胶点整体或局部偏离目标位置;断胶是应连续的点胶出现中断、缺段;溢胶是胶体超出设计范围、堆积外溢;拉丝是抬针时拖出细丝;胶形不均则是同一批产品胶点大小或形状不一致。不同表现指向不同环节,先准确描述现象,是分析的第一步,也是和设备方沟通的基础。
偏位多与视觉定位或标定偏移相关。若整批同向偏移,优先检查标定与对针是否失效;若个别工件偏移,可能是来料摆放误差或视觉识别特征不稳定。博立视觉点胶机通过海康相机与自研视觉算法做定位,但工件来料姿态与治具一致性仍会影响结果,需要把上料与定位一并纳入排查,而不是只盯设备本身。
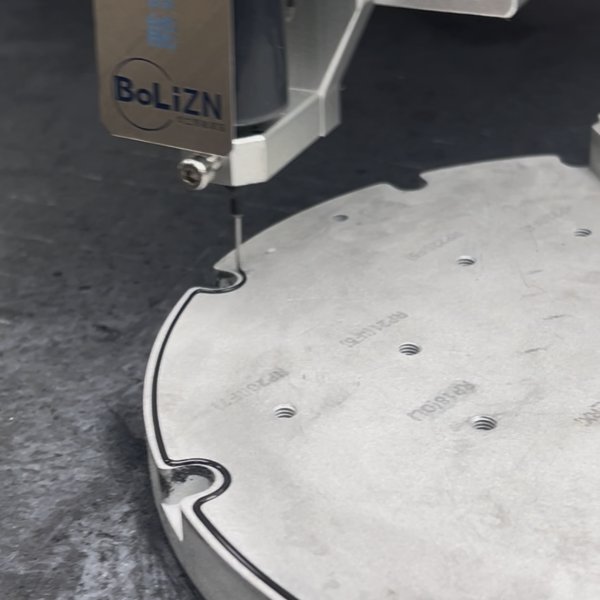
断胶常指向阀体动作不畅、出胶压力不足或胶料含气;溢胶则多是压力过高、抬针高度不够或阀口残留。对策不是简单调大或调小压力,而是先确认阀体状态与胶路是否通畅,再围绕目标胶量微调参数。博立视觉点胶机配合稳定的运动平台,可在打样阶段把断胶与溢胶窗口提前暴露并修正,让量产少走弯路。
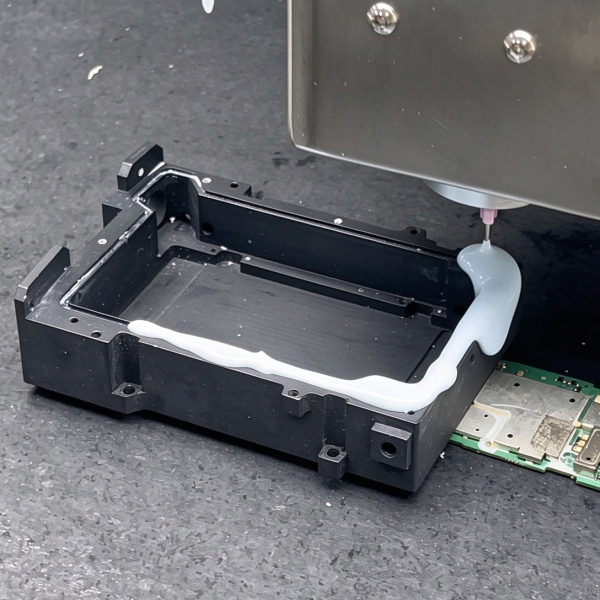
拉丝主要受抬针高度、出胶压力与胶料流动性影响,适当提高抬针速度、优化断胶动作或调整温度常能改善;胶形不均则与压力波动、阀体磨损或胶温不一致有关。这类问题对一致性敏感,应记录参数并观察趋势,而非单次调参掩盖,否则会在换批时再次暴露。
建议按“定位—阀体—参数—胶料”的顺序逐层验证:先确认标定与视觉定位,再查阀体与胶路,随后复核压力、速度、温度等参数,最后看胶料批次与回温状态。分层排查能避免来回试错。博立提供不限次远程售后与打样支持,可协助企业把常见不良的排查路径固化成标准动作,缩短异常处理时间。
除了设备本身的稳定性,良率提升更依赖前期验证与过程管理。博立视觉点胶机可在试产中通过打样暴露多数不良隐患,并依样件确认阀体与参数组合;量产后则建议建立参数记录与换型复核习惯,让问题在早期发现。把改善变成可复用的经验,比一次性救火更可持续,也更容易在客户审核中体现管理能力。
总结来看,点胶不良是定位、阀体、参数与胶料多环节叠加的结果,应建立”定位—阀体—参数—胶料”的系统化排查顺序,而非逐个试错。博立视觉点胶机可在试产打样中暴露多数隐患,并协助企业把排查路径固化成标准动作,配合参数记录与换型复核稳定良率。如需结合具体工件评估点胶不良改善方案,可联系博立智能 13352947677 获取打样与售后建议。