 博立自动化专注视觉点胶机_源头工厂

点胶机常见质量缺陷怎么解决?
点胶良率直接决定产品质量,但实际生产中常遇到拉丝、断胶、溢胶、偏位四类问题。它们成因不同、对策也不同。结合博立设备的阀体与视觉配置,可以针对性排查,少走弯路。
一、拉丝:收尾拖出细丝
拉丝是针头抬起时胶水被拉出细丝,多因胶体流动性强、关闭不及时。对策是启用回吸功能或换用回吸阀,在抬笔瞬间产生负压把余胶收回;同时适当提高抬笔高度、优化收胶参数。博立回吸阀正是为防滴漏、断胶设计,对这类场景效果明显。
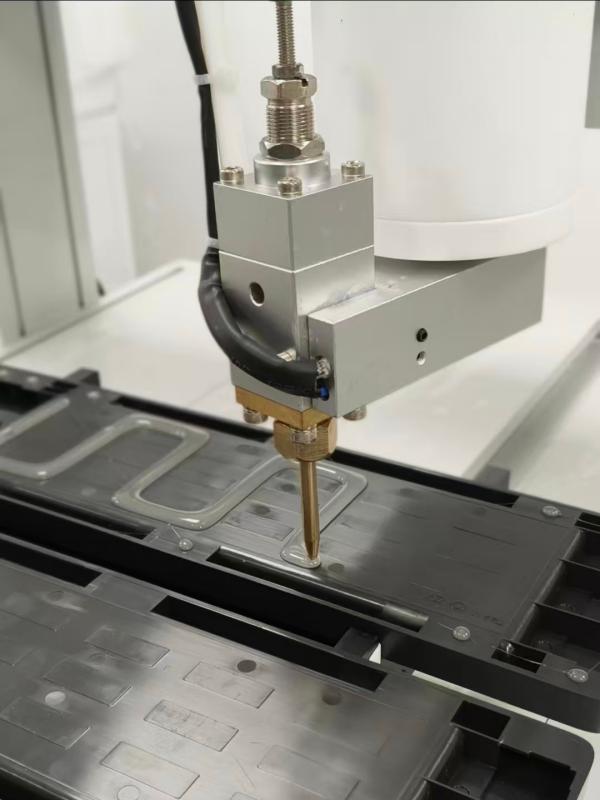
二、断胶:线条不连贯
断胶表现为本该连续的胶线出现断续,常因供胶压力不足、胶水粘度偏高或阀体响应慢。可检查气压是否落在设备 600-1200hpa 适用区间,适当升温降粘或换响应更快的阀体;对微量精密线宽,压电阀电驱出胶稳定,适合要求连贯细腻的工件。
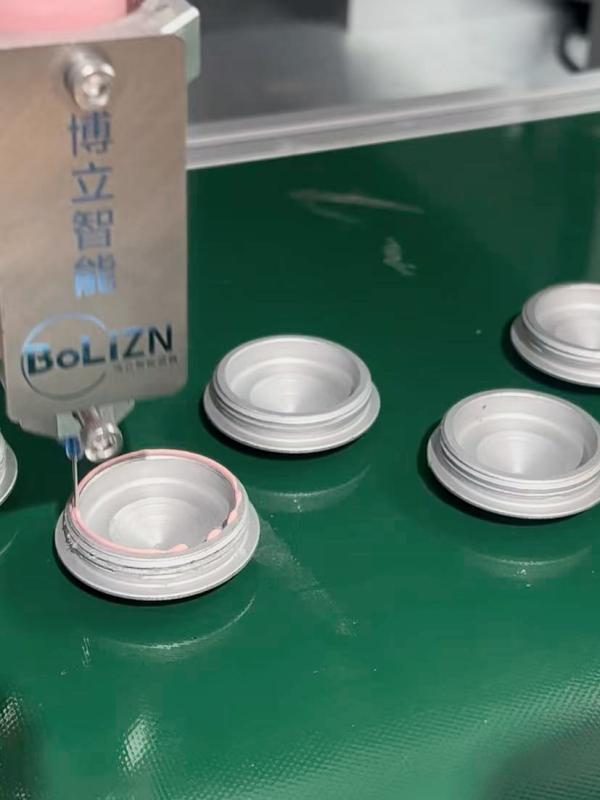
三、溢胶:胶量过多外溢
溢胶是单点胶量超出需要、向四周漫开,源于气压过大、出胶时长偏长或针头孔径不合适。应下调气压与出胶量、缩小针头内径,并按胶水特性重设时序。顶针阀、回吸阀等常规阀体配合参数标定,可把单点量控制在合理范围。
四、偏位:点位对不准
偏位是胶打到了错误位置,根因多在标定与对针。换针头或移动胶头后必须重新对针,工件来料变化需重新标定;视觉识别不准也会偏位,此时要检查博立自研光源打光与海康相机成像。博立提供不限次远程调试,可协助定位偏位根因。
五、用打样把问题前置
多数缺陷在试样阶段就能暴露。建议正式量产前往博立做免费打样,用真实工件跑一遍,把拉丝、断胶、溢胶、偏位逐一验证并固化参数,量产后只需按标定维护即可稳定产出。联系我们13352947677,免费为您提供自动化点胶方案。
上一篇: 视觉点胶机按产线形态怎么选下一篇: 视觉点胶机换胶清胶麻烦吗?