 博立自动化专注视觉点胶机_源头工厂

博立 专注视觉流体
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
全站搜索
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
点胶和冲压不一样,它不是”打一下成一下”——胶量、胶宽会随着温度、粘度、气压、针头磨损慢慢漂移。只盯首件和末件,等你发现不对时,中间可能已经做了一批。
做过程管控第一步是选关键特性。点胶常用的有:胶点直径、胶线宽度、胶量、位置偏差。特性选对了后面才有意义,指标太多反而没人测。每项都要有一致的测量方法,否则数据之间没有可比性。
把按固定频次抽测的数据按时间顺序画成图,并画出控制限,就能看清两件事:数据有没有超出控制限、有没有连续上升或下降的趋势。点胶常见的”渐变型”异常——胶量慢慢变小——用控制图能提前看到,而不是等不良品堆出来。
CPK 把过程的波动幅度和规格公差放在一起比。CPK 偏低通常有两种原因:过程波动太大,或者中心偏离规格中心。先减小波动(治具、参数、点检),再调中心,顺序反了会反复折腾。
顺序是:先稳定(治具定位可靠、参数固化、按点检表执行)→ 再测量(方法统一、量具校准)→ 再上图(控制图监控趋势)→ 再算能力(CPK)→ 最后持续改进。跳过前面直接算 CPK,只会得到一堆没意义的数字。另外,CPK 需要足够的数据量,拿几件就下结论不可靠。
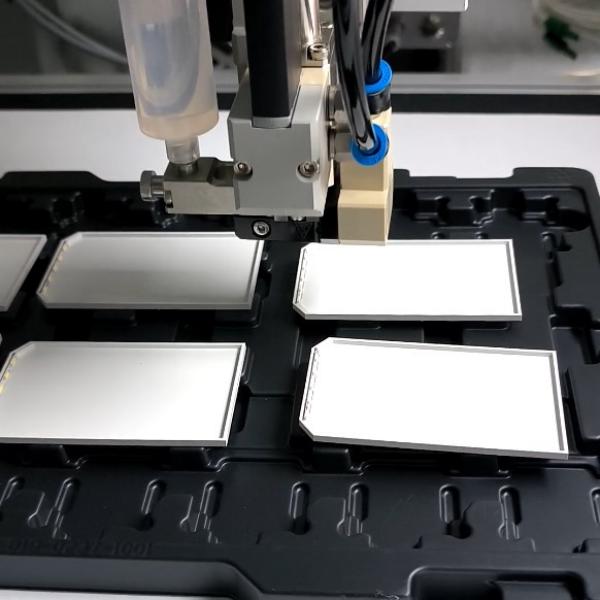
点胶过程管控的价值在于”提前发现漂移“,而不是事后挑不良。博立支持参数按型号程序化保存,配合产线自建的抽测记录,能更容易把数据连起来看,想把参数与数据连起来看,联系博立:13352947677。