 博立自动化专注视觉点胶机_源头工厂

视觉点胶机点胶量怎么保证一致?
点胶最怕“看运气”——同一批产品,有的胶多溢出来、有的胶少粘不牢。点胶量一致性直接决定良率和返修率,而它不是一个固定参数,是整套系统阀、压力、速度、视觉、环境协同的结果。保证一致性的思路分两层:先把“阀开时间到实际胶量”的关系标定准,再在生产中实时监测、自动修正。
一、为什么要标定:建立阀开时间与胶量的关系
气压时间式点胶,胶量本质由阀开时间和压力决定,但胶水粘度、温度、管路状态都会让它漂移。做法是先用称重模块或天平,对打样板做多次测量,建立“阀开时间到实际胶量”的标定曲线。标定好后,生产按节拍抽测,发现胶量往上或往下漂,就自动微调阀开时间或压力。这一步是后面所有一致性控制的根,标定没做准,后面再怎么调都是空中楼阁。
二、称重法:离线校准的金标准
称重法最直接也最准。在相同参数下连续点胶若干次,用高精度电子天平逐滴称重,算平均值和标准差。行业用变异系数CV值衡量一致性,精密微封装场景对CV要求很严,要把误差稳定控制得很小。称重法不受胶液粘度和温度影响,精度高,缺点是实时性差,适合做周期校准和首件确认,不适合监控每一条胶线。
三、视觉检测:在线实时监控胶宽和断胶
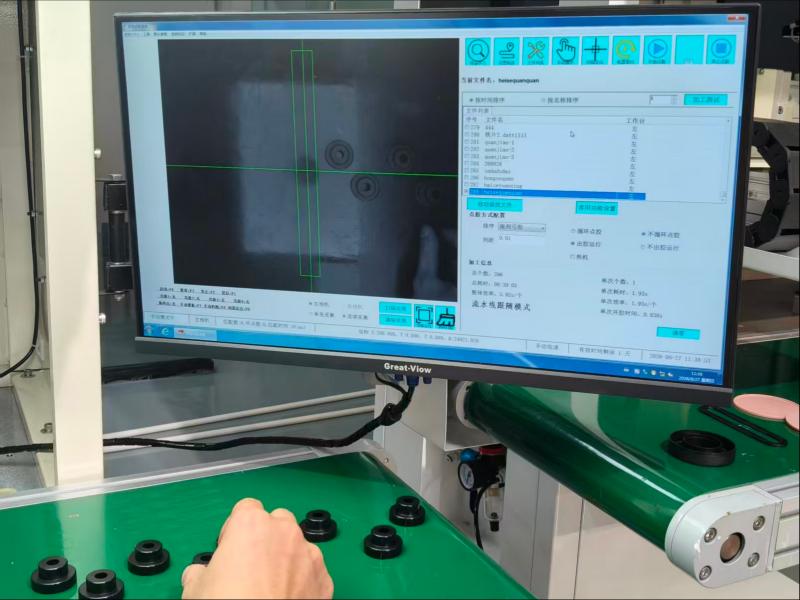
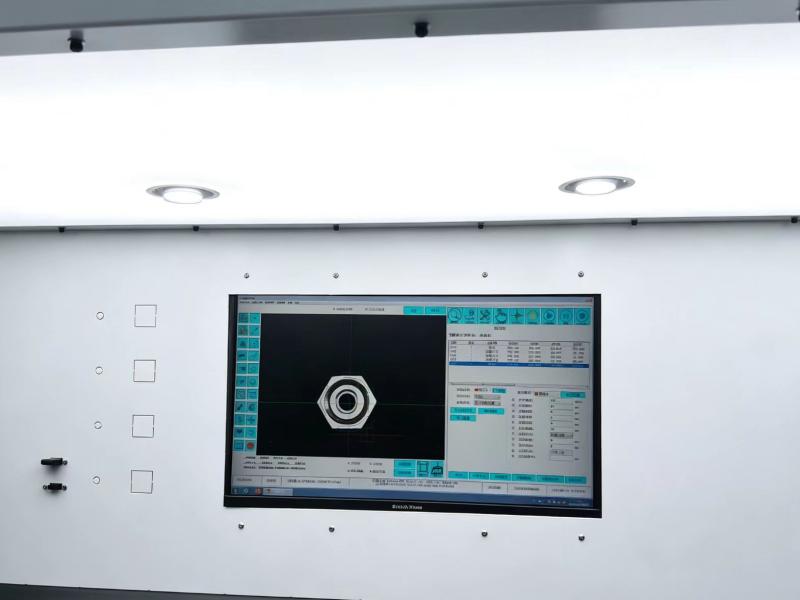
要实时监控每一条胶线,得靠视觉。工业相机拍胶线图像,算法提取宽度、高度和连续性,间接判断胶量够不够。2D视觉看胶线宽度,3D视觉用结构光重建三维形态、算体积,直接对应胶量。视觉还能抓断胶、溢胶、偏移,把结果回写控制器自动修正轨迹和出胶速度。博立配海康相机与自研光源,这套在线检测能把平台轻微累计误差造成的胶量波动实时补回来,最终外观保持一致。
四、闭环控制:让设备自己纠偏
一致性不是调一个神奇参数,而是系统工程。硬件上选适配精密出胶的阀体,控制上做在线称重反馈加压力流量闭环,环境上给胶桶和管路做恒温减少粘度波动,再配上视觉定位复检,把工件摆放带来的坐标偏差也修掉。设备还能按设定周期自动校准,减少人工调试误差。博立提供不限次远程售后,标定曲线怎么建、闭环参数怎么调,工程师能在线指导;复杂产品先用免费打样把一致性跑通再量产。
五、落地建议:先固化再升级
实操顺序是先把关键产品做完打样和参数固化,引入简单的在线称重和首件巡检,等这套体系跑顺了,再谈视觉闭环和系统集成。很多老产线靠老师傅凭手感,一两个月补齐基础工作就能明显看到一致性提升、返修率下降。无论哪一步,把检测数据和调整记录存下来做月度复盘,才能把偶发问题固化为工艺改进。