 博立自动化专注视觉点胶机_源头工厂
博立 专注视觉流体
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
全站搜索
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
良率不是单点指标,而是来料、视觉、运动、出胶、环境多个环节共同作用的乘积。提升良率,要顺着工艺链去找最短板,而不是只盯设备的标称精度。哪一环在漏,就从哪一环补。
常见的点胶缺陷有:偏移、断胶、堆胶、拉丝、气泡、固化不良。偏移多归视觉定位或治具问题;断胶、堆胶多归出胶阀与胶压;拉丝多归阀体回吸与温度;气泡归胶水脱泡与管路;固化不良归胶水配比与温湿度。按缺陷反查环节,才能对症下药。建议做一张缺陷与环节的对照表,新员工也能按表初判,缩短排查时间。
良率的前提是”打到哪里算哪里”。通过 Mark 点定位、特征匹配、坐标变换,视觉点胶机把工件的实际位置补偿到程序坐标上。设备采用海康工业相机配合自研光源,典型跟随定位精度可达毫米级——具体口径依机型不同:随线跟随约 ±0.5 毫米、大理石平台全景约 ±0.05 毫米等。定位准了,后面才谈得上良率。对于多工位或连续产线,建议将定位基准与治具基准统一,避免基准切换引入累积误差。
同一程序里,每件的出胶量都要一致。气压或螺杆计量稳定、胶温恒定、阀体回吸干脆,是三个要素。对克重要求严格的场景,例如采用螺杆阀计量,需定期做首件与过程称重,把波动控制在允许的带宽之内。同时记录每批次胶水的批号与环境温度,便于追溯波动来源。
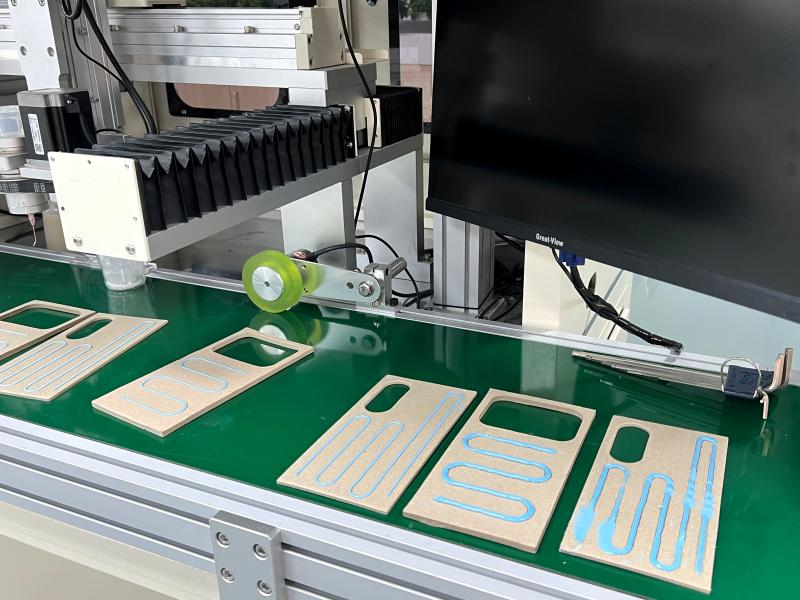
工件装夹一致性差,视觉再准也救不回来。治具定位面磨损、来料尺寸漂移,都会直接吃掉良率。建议治具定期点检、来料做首件抽检,把上游波动挡在设备之外,而不是让设备去硬扛。治具设计时应预留磨损补偿量,在到达寿命前主动更换,而非等出问题时被动救火。
温湿度影响胶水粘度与固化;换线清胶不彻底会混胶污染。把温湿度管控、清胶流程、首件确认写入标准作业,比临时救火更有效。博立提供不限次远程售后与培训,协助客户把工艺固化成可复制的动作。建议建立每班首件确认与班次交接记录,让异常在最早环节被发现。
提升点胶良率要把工艺链各环节当乘积管理,按缺陷定位短板并固化标准作业。博立提供不限次远程售后与培训协助落地,详情可咨询 13352947677。