 博立自动化专注视觉点胶机_源头工厂
博立 专注视觉流体
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
全站搜索
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
烙铁头是自动焊锡机与工件之间的唯一热接口,其形状与尺寸直接决定热量传递效率、可焊点位与焊点一致性。本文依据公开焊接资料,客观梳理烙铁头形状、尺寸的选择原则及其对焊接质量的影响,避免主观臆测与夸大。
烙铁头选型应以“可接触金属面积”和“元件密度”为准,而非封装名称。两个穿孔连接器,若一焊盘连内层地平面、另一孤立,热表现完全不同。通用做法:先用能安全放入暴露金属的最大工作面(凿形、斜切或刀形),再定向接触引脚与焊盘两侧。
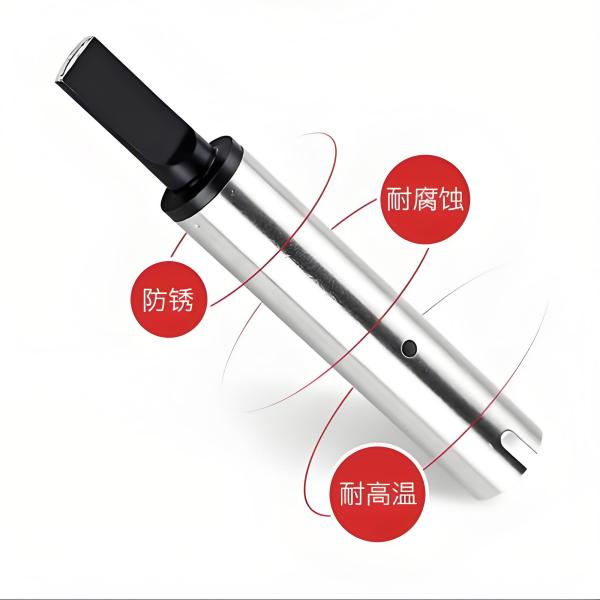
圆锥(尖锥)尖端细,适合狭小空间与孤立细小焊盘,但接触点小、连到大铜箔时散热快、热量补给不及。凿形(一字/批形)扁平工作面可同时触达引脚与焊盘,热路径短,是通孔元件、连接器、导线的常用起点。斜切/马蹄(bevel/hoof)斜面可存小池焊料,适合拖焊多引脚排,但锡量过多易桥连。刀形(K形)长工作刃,适合引脚排与返修;弯头型把工作点移开手柄轴线,用于连接器下方等隐蔽点位。
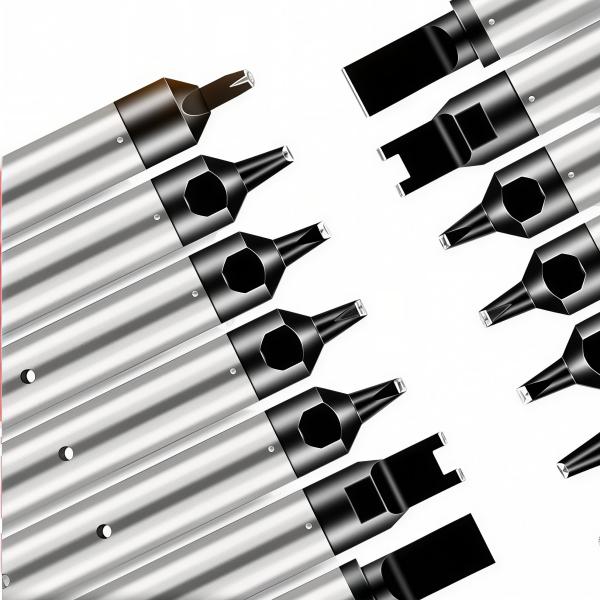
烙铁头直径范围约 0.2mm(针尖)到 6mm 以上(大凿/马蹄)。工作面越宽,接触面积与热质量越大,对大热容焊点(屏蔽罩、粗端子、厚线)升温越快、连续焊接热恢复越好;但过大会碰到邻近塑料、阻焊或元件。原则是在”放得下的最大面”与”不碰到邻件”之间取平衡,间隙是硬约束。
接触面积过小会导致热传递不足,焊料在烙铁头熔化却不上板,埋下虚焊隐患;几何不当会使拖焊时锡量失控、引发桥连;尺寸过大则可能使邻近塑料软化、造成热损伤。正确的几何配合可在更低温度、更短接触时间内完成润湿,间接降低对温度与时间的依赖。
在自动焊锡机上,烙铁头选择须与送锡、温控、运动路径协同:破锡送锡减少飞溅、自动清洗保持烙铁头良好上锡,示教编程稳定点位。以博立 5331 双工位焊锡机为例,其运行范围 X 轴 500mm、Y1/Y2 轴各 300mm、Z 轴 100mm,最高速度 500mm/s(可定制 800mm/s 以上),重复定位精度 ±0.02–0.05mm;实际焊点质量仍须以打样验证为准。
烙铁头几何与温度是两个独立变量。温度窗口在”温度与节拍”文中已详述(有铅建议 315–340°C、无铅 SAC305 建议 350–380°C,依 IPC J-STD-006 / IPC-A-610 工艺窗口);本处只强调:在合适几何下,往往可用更低温度完成焊接,从而减少对烙铁头镀层的损耗。
烙铁头选型的本质是”按可接触金属面积匹配形状与尺寸”:形状决定热路径与可焊点位,尺寸影响热质量与避让。博立在 5331 双工位焊锡机上以自研控制系统串联高频温控、破锡送锡与自动清洗,面向 3C、汽车电子、连接器等精密焊锡场景提供设备与打样支持,如需具体工艺验证与选型沟通,可联系博立自动化有限公司13352947677。