 博立自动化专注视觉点胶机_源头工厂
博立 专注视觉流体
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
全站搜索
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
一批件里固定少几个胶点,或者同一片板上有的点有胶、有的点是空的,这在线上叫漏点、跳点。它跟断胶不是一回事:断胶是胶线走着走着断了一截,前后还能接上;漏点是那个点压根没出胶。查的方向也不一样,顺着胶路一路摸下去,多半能收敛到某一个环节。
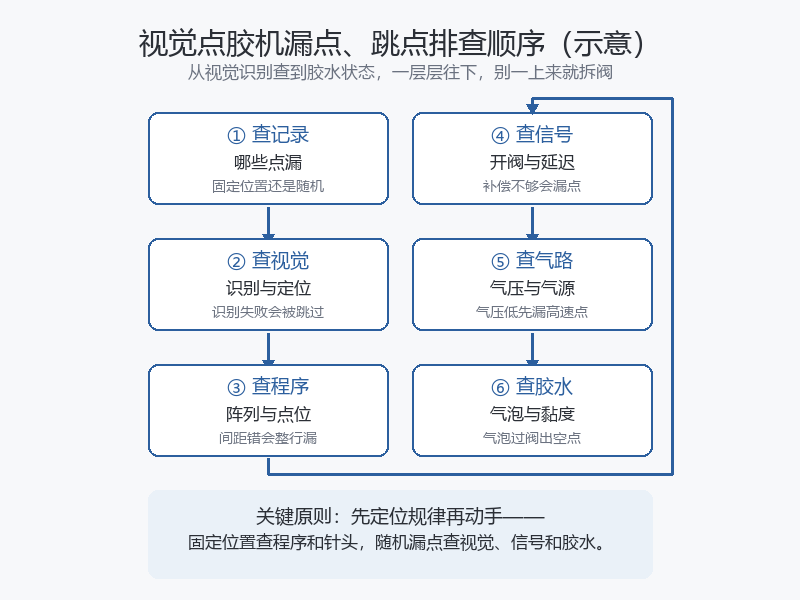
拿记号笔把不良品上的空点圈出来,几片件横着排一排,或者调出轨迹图对着看。片片都是同一个坐标漏,问题在程序、针头或者装夹;每次位置都不一样,就往视觉、信号、气压和胶水方向查。这一步花不了几分钟,能省掉大半天乱拆。
视觉点胶机干活是先拍照定位再走轨迹。识别不到轮廓或定位标记,程序按跳过处理,有的只记一条日志,不报警,操作工看着机器一直在跑,其实已经漏了。反光、深色吸光、定位标被料带挡住、光源老化,都会让识别掉分。先看识别结果和日志,分清是没识别到还是识别偏了;补光用博立自研光源,角度可以调,别一上来就改程序参数。
阵列复制时行列间距敲错,或者点位数量少设一个,表现出来是整行整列空着,或者规律性间隔缺一个。轨迹预览里数一遍点,跟图纸、跟实物对,几分钟能看出来。改完存新版本,别把原程序覆盖掉,后面还要回头看。
阀从收到信号到真正出胶有一段时间,走位越快,出胶点落后越多。补偿值偏小,起胶那一下就空着。典型现象是慢速打样正常,提了速开始漏;或者每段轨迹的首点漏、中间不断。按实际速度给提前量,改完用同一个速度试打,别拿低速的结果验高速的活。
博立设备用气 600-1200hpa,现场一般压在区间中段,给波动留点余量。气压接近下限时,视觉点胶机出胶响应变慢,高速段最先顶不住。压力表要边跑边看,静态读数看不出问题;气源管径偏细、过滤减压阀堵了、快插接头漏气,都会让动态压力往下掉。
气泡的来源不复杂:灌装带进去的、回吸调太大把空气吸回来的、针筒装之前没脱泡。表现很典型,单个空点,位置每次不同,空点两边的胶线却正常。胶水静置或者真空脱泡,针筒竖直装、装完排气;回吸量别开太大,止胶够用就行。
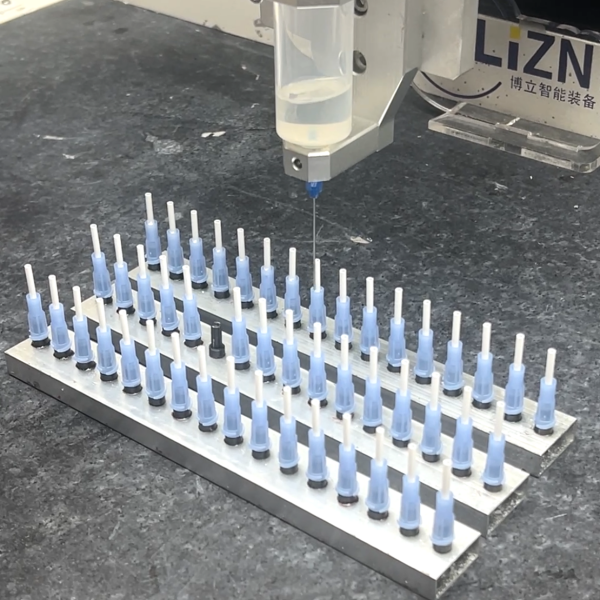
针头离工件太远,胶滴落下去的过程中断断续续;太近会蹭胶、碰件;针头内壁半堵,出胶量不够,看着也像漏点。查 Z 高度一致性:工件平面度、治具压紧、换批次来料厚度,都会让实际间隙变。针头拆下来清洗、看内壁有没有固化残胶,往往比在参数里翻半天快。
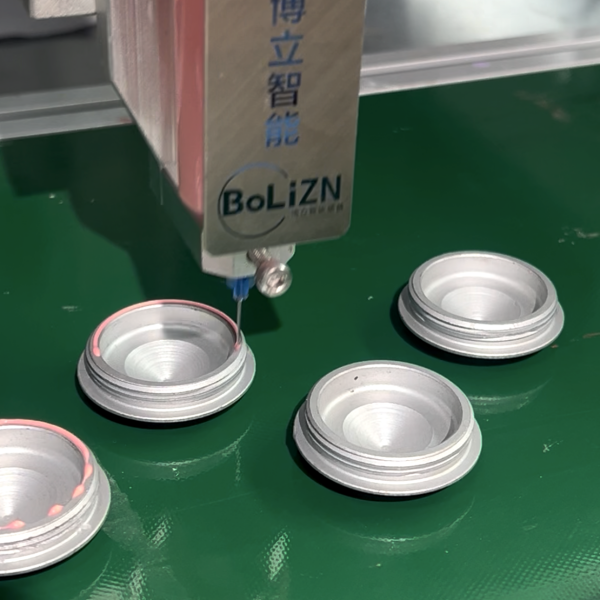
漏点的排查顺序,按记录规律、视觉、程序、信号、气路、胶水、针头一路往下走,多数现场半小时内能收敛到具体环节。视觉自动点胶设备并不神秘,问题常常就藏在这些不起眼的细节里。真遇上反复查不出的,把不良品、参数和识别日志留好,博立自动化有限公司13352947677 可以一起远程看一遍。