 博立自动化专注视觉点胶机_源头工厂

视觉点胶机的运动控制卡是什么?
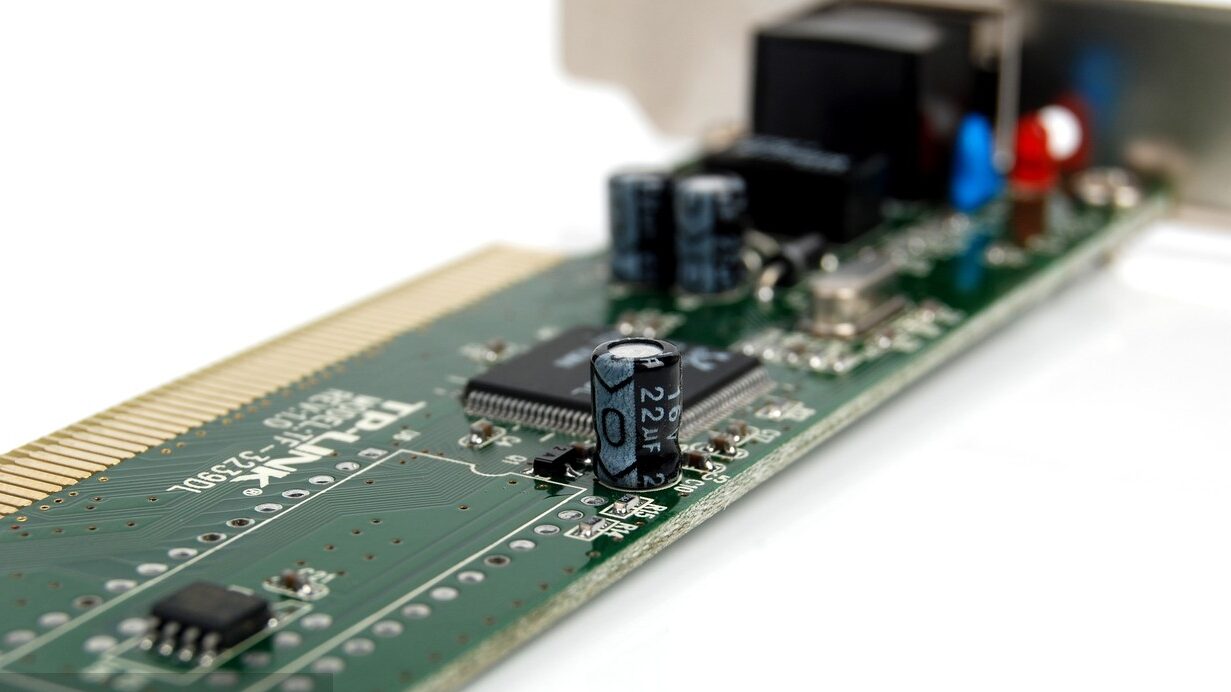
很多人看视觉点胶机配置表时,会注意到一个叫”运动控制卡“的部件。它不像相机、丝杆那样直观可见,但在设备运行中扮演着核心角色——相当于设备的”神经系统”,负责把工控机的指令翻译成电机能听懂的运动信号。
一、运动控制卡在设备里的角色
视觉点胶机的工作流程是:工控机识别产品特征后生成点胶路径参数,然后把这些参数交给运动控制卡,由控制卡向伺服电机发送脉冲信号,驱动XYZ三轴丝杆模组按指令移动。同时,控制卡还要实时读取编码器反馈的位置数据,形成闭环控制。如果控制卡性能不足,指令传输延迟或丢步,点胶路径就会出现偏差。可进一步了解点胶精度。
博立设备采用一体式工控机加运动控制卡的架构,具备强大的运算功能,能快速准确地识别产品特征,生成点胶参数,实现快速移动点胶。这套架构把视觉处理和运动控制分离开来——工控机专注图像识别和路径规划,运动控制卡专注脉冲输出和位置反馈,各司其职,避免资源争抢。可进一步了解核心技术。
二、为什么不用工控机直接控制
有人会问:工控机本身就是一台电脑,I7处理器加8G内存的配置足够强,为什么还需要单独加一块运动控制卡?原因在于实时性。Windows操作系统不是实时系统,如果直接由工控机发脉冲,任何一次系统卡顿——哪怕几毫秒——都会导致电机丢步,点胶路径直接偏移。运动控制卡自带实时处理芯片,能保证脉冲输出的时间精度在微秒级,不受操作系统调度干扰。
三、运动控制卡和视觉系统的配合
视觉点胶机的工作不只是”按路径走”,还需要在运动过程中实时调整——相机拍到的产品位置可能跟预设坐标有偏差,需要控制卡根据偏差量动态修正运动轨迹。这个过程对控制卡的运算速度和数据吞吐能力要求很高。
博立设备的控制流程是这样的:产品到位后,相机拍摄产品外形特征,工控机根据模板匹配识别产品位置并生成修正坐标,运动控制卡接收修正后的坐标参数,驱动三轴在800mm/s的速度下完成点胶路径。整个流程中,工控机负责”看和算”,控制卡负责”走和停”,两者协同才能实现精准的视觉引导点胶。
四、运动控制卡对选购意味着什么
从采购角度看,运动控制卡的性能直接决定了设备能不能跑出标称速度和稳定性。一些低价设备用简易控制卡或直接用PLC替代,虽然参数表上写的速度也是几百mm/s,但实际运行中容易出现丢步、抖动、路径不连贯等问题。判断方法很简单:要求厂家现场试机,跑一个含圆弧和折线的路径,观察点胶轨迹是否流畅、有没有明显的停顿和偏移。
五、总结
运动控制卡是视觉点胶机里连接”大脑”(工控机)和”肌肉”(伺服电机)的核心部件,它保证了高速运动下的指令实时性和路径精度。理解了这个部件的作用,在选购时就多了一个判断设备品质的维度。