 博立自动化专注视觉点胶机_源头工厂
博立 专注视觉流体
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
全站搜索
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
自动焊锡机承担回流焊、波峰焊难覆盖的环节,适合混装板、热敏感元件及 SMT 后段焊接。本文聚焦焊接温度、烙铁头寿命、双工位节拍与定位精度,依据公开资料客观梳理。
焊接是热力学过程:烙铁头把引脚与焊盘加热到焊料液化温度以上,焊锡接触瞬间熔融并形成金属间化合物连接。焊料熔点是液化下限,烙铁工作温度须明显高于熔点以抵消接触瞬间热流失。有铅共晶 Sn63/Pb37 约 183°C、烙铁 315–340°C;无铅 SAC305(Sn96.5/Ag3.0/Cu0.5)约 217°C、烙铁 350–380°C,与 IPC J-STD-006、IPC-A-610 工艺窗口一致。
烙铁温度过高并不能加快焊接,反而加速烙铁头氧化、缩短寿命。行业保养手册指出,温度超 470°C 时氧化速度约为 380°C 两倍,建议控制在 350–380°C 并尽量低温。自动焊锡机烙铁头寿命按可焊点数划分,常见 2 万点、3 万点,超限后表面损伤穿孔,需及时更换。
焊锡丝内含助焊剂芯,送锡时气体未释放易飞溅、产锡渣。破锡机构破坏锡线内部中空结构、释放助焊剂气体,降低飞溅、稳定送锡量。博立 5331 配置博立自研破锡机、高频温控与发热芯,配合自动清洗清除残留,稳定质量并延长耗材寿命。
单工位焊接中装夹取放与焊接串行,设备空转。双工位(双放料平台)让一工位焊接时另一工位上下料,机器不停机,产出提升。博立 5331 运行范围 X 轴 500mm、Y1/Y2 轴各 300mm、Z 轴 100mm,最高速度 500mm/s(可定制 800mm/s 以上),由自研控制系统调度示教编程与图形导入,支持点到点、块到块复制。
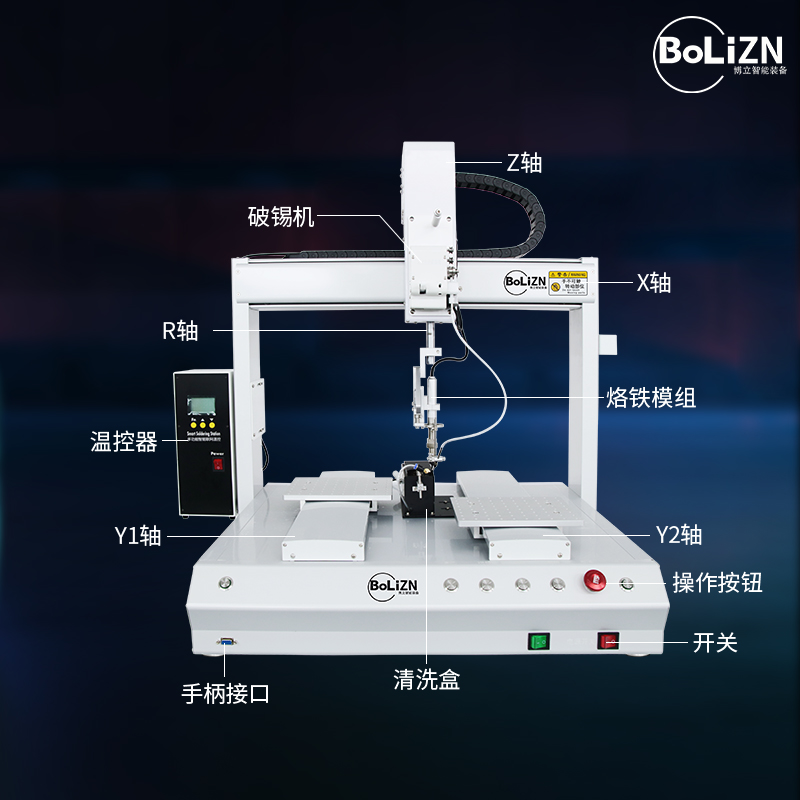
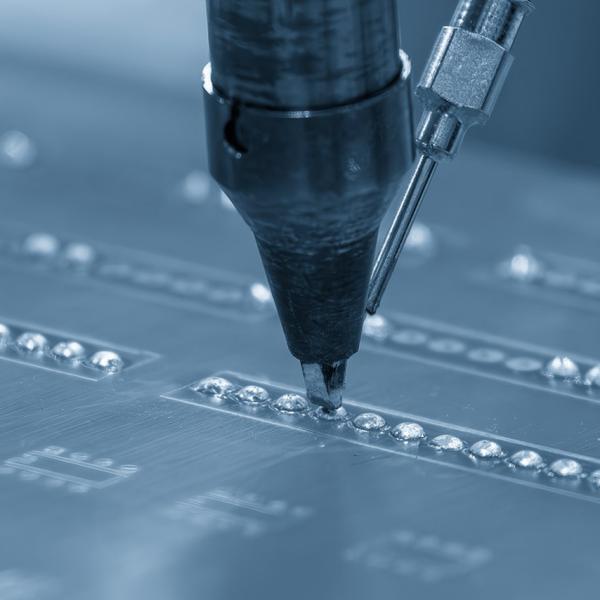
焊点一致前提是每次落点一致。博立 5331 重复定位精度 ±0.02–0.05mm,足以支撑连接器、DC 端子、LED 灯带等细小焊点批量作业。该精度为重复定位口径,实际质量还受烙铁头状态、温度曲线与夹具对位影响,以打样验证为准。
自动焊锡机的稳定性来自温度曲线、烙铁头保养、送锡与节拍设计的系统配合。博立在 5331 双工位焊锡机上以自研控制系统串联示教编程、破锡送锡与自动清洗,提供设备与打样支持,如需具体工艺验证与选型沟通,可联系博立自动化有限公司13352947677。