 博立自动化专注视觉点胶机_源头工厂
博立 专注视觉流体
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
全站搜索
BOLI, FOCUS ON VISION‑BASED FLUID DISPENSING
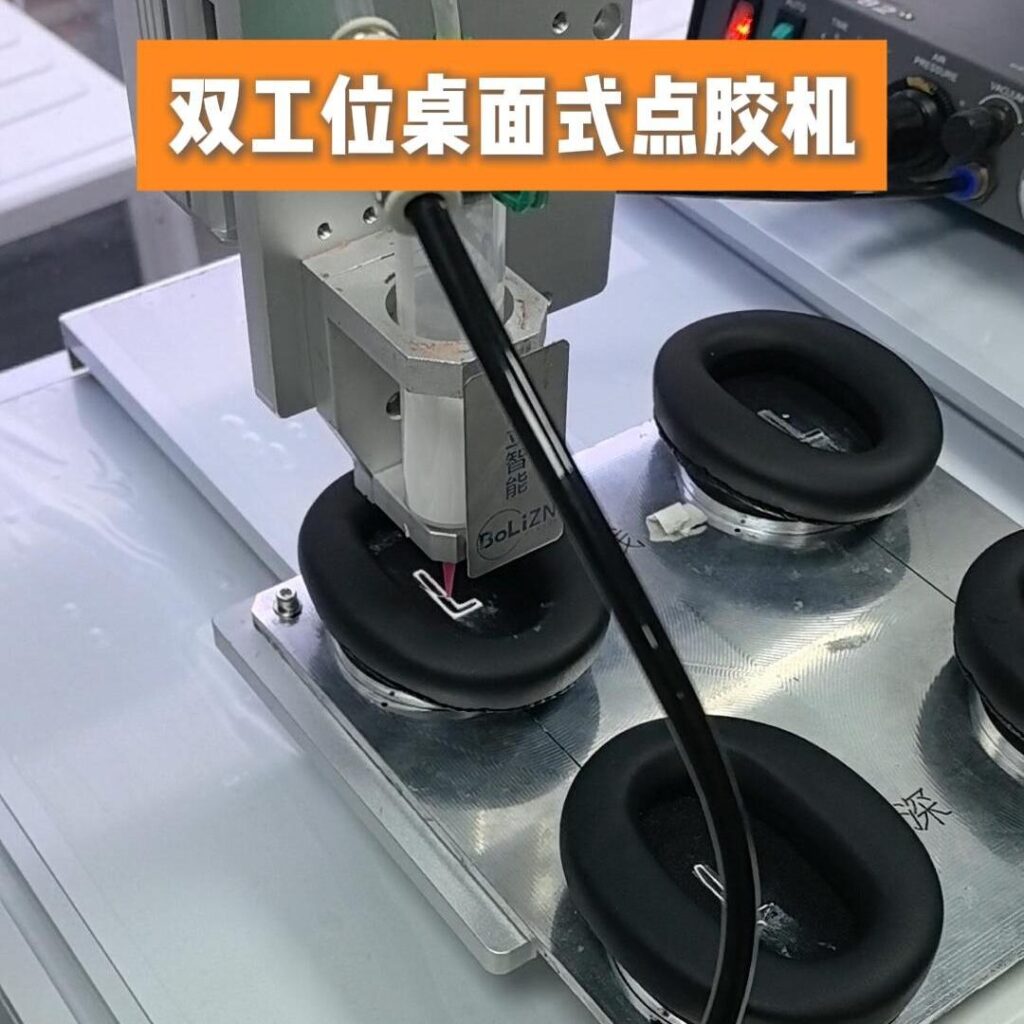
博立自动化有限公司桌面式视觉点胶机有单工位和双工位两类,均采用针筒点胶阀,核心差异在“工作台数量”。本文依据设备真实参数与公开的针筒点胶原理,客观对比两类架构的工作方式、占地与适用场景,帮助按批量与节拍做选型判断,避免主观臆测。
两机均配置针筒点胶阀:控制器给出定时气压脉冲,把针筒内胶水压出针头,出胶量由气压、作用时间、针径与胶水黏度共同决定。两机工作气压均为 600–1200 hpa,重复定位精度 ±0.02–0.05mm,最高速度 500mm/s(可定制 800mm/s 以上),驱动为步进电机+同步带+直线导轨,配博立自研控制系统与示教编程、图形导入。时间-压力式对胶水黏度与针筒余量敏感——针筒越空,系统内可压缩空气越多,同等参数下出胶越少,故批量一致性须靠稳压气源、温控与余量管理。
单工作台 X300×Y300×Z100mm,机箱 580×460×600mm、重 42kg。点胶与上下料在同一工位串行:操作员放料→设备点胶→取料,设备在点胶间隙存在装夹空转。它结构紧凑、易挪动、成本低,适合小批量、多品种、换线频繁的场景,也便于工位随产线灵活摆放。
单点胶头配两个工作台 Y1、Y2(各 300mm,X 轴 500mm,Z 轴 100mm),机箱 600×660×600mm、重 55kg。点胶头在 Y1 点胶时,操作员在 Y2 上下料;一轮结束,头移至另一工位继续。上下料与点数并行,装夹空转被压缩,单位时间有效点胶占比更高,适合上下料耗时占比较大的固定产品。
双工位机箱更大、比单工位重约 13kg,但省去串行等待;单工位更小巧、便宜、易搬动。两者最高速度与精度一致,差异在“单位时间有效点胶占比”。需注意:双工位不等于双倍产能,提升幅度取决于单件点胶时长与上下料耗时之比,须按实际节拍测算,不可简单按工位数量估算。
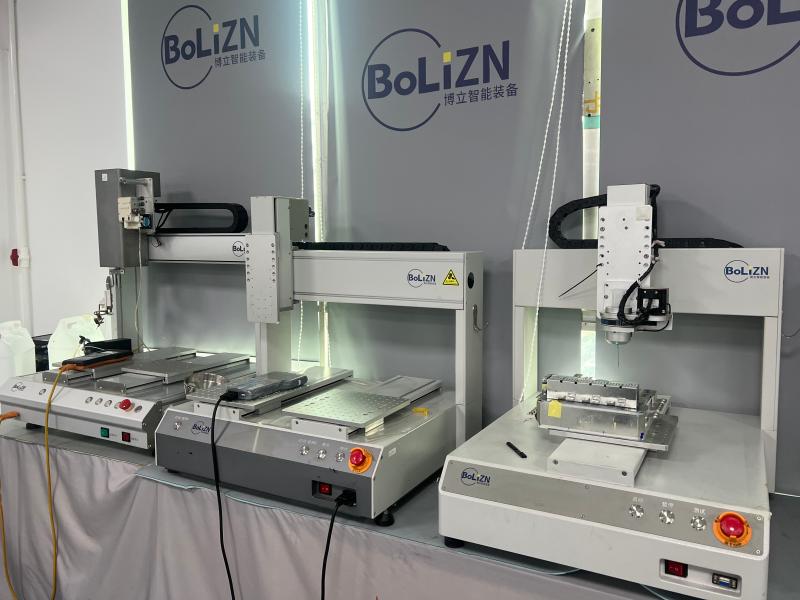
小批量、多品种、换线频繁或场地紧张,优先单工位;中大批量、产品固定、上下料耗时长,优先双工位。两类均支持针筒点胶阀与博立自研控制、静电消除与点胶力度自动补偿,具体工艺以打样验证为准。
单工位与双工位的本质差异是工作台数量带来的并行能力,而非精度或速度。博立在 D331 单工位与 D5331 双工位桌面式视觉点胶机上均以自研控制系统串联示教编程、图形导入与针筒点胶阀,面向 3C、汽车电子、医疗等行业提供设备与打样支持,如需具体选型与工艺验证,可联系博立自动化有限公司13352947677。